横川崎HCQ-520全自动卷对卷丝印机详细介绍
分类:技术资讯 发布:横川崎 浏览:0
深圳市横川崎精密机械有限公司
HCQ-520
全自动卷对卷丝网印刷机
产 品 介 绍
━━━━━━━━━━━━━━━━━━━━━━━━━━━━

一、 产品概述
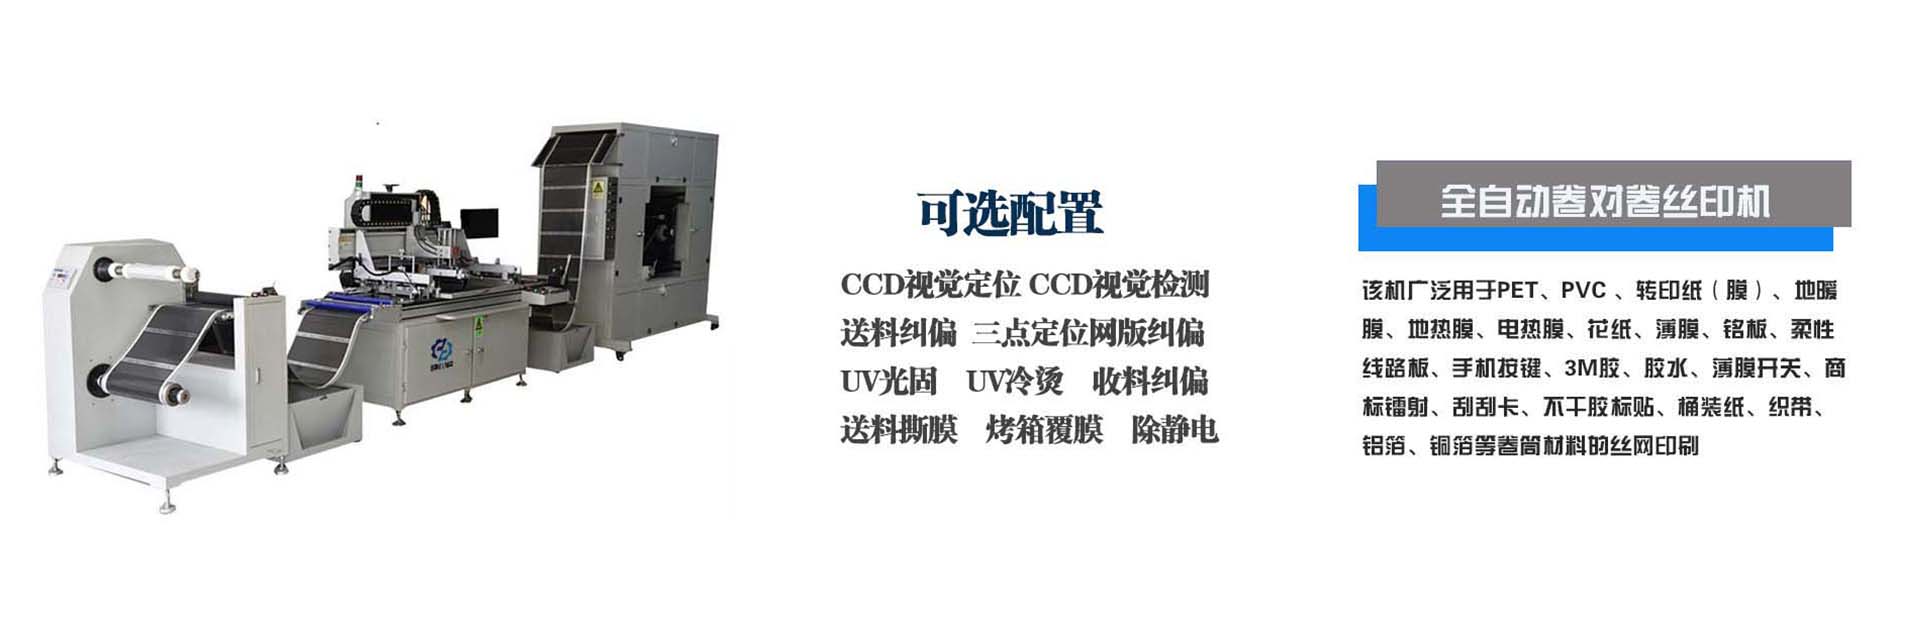
深圳市横川崎精密机械有限公司是集研发、生产、销售与服务于一体的丝网印刷设备专业制造商,在卷对卷全自动丝印装备领域积累了十余年的制造经验与技术沉淀。HCQ-520 全自动卷对卷丝印机是公司面向中精度、大幅面卷装材料市场推出的核心机型,采用"放卷—印刷—烘干—收卷"四工段一体联动结构,把上料、印刷、固化、收卷整合到一条连续生产线中。
设备最大印刷面积达 500×800 mm,最宽可加工 520 mm 幅宽卷料,适配 PET、PVC、PC、PI、OPP、BOPP 等厚度 0.03–0.5 mm 的各类薄膜基材,最高印刷速度 2500 印次/小时。主机、送料机与回字形循环烤箱三大独立单元通过航空插座与光电信号互联,摆放顺序为"送料机—印刷机—烤箱",中间各预留 1 m 与 2 m 的操作间距,整线布局紧凑、调试便捷。
区别于单张平移式丝印机,卷对卷模式的核心价值在于:材料全程由辊系牵引、吸附、烘干,人工无需上手接触工件,从根本上消除了搬运带来的边缘污染、折痕与划伤;同时印刷节拍仅由单次行程决定,单位时间内的产出随设备连续运行时间线性增长,非常适合大批量、批量化生产的场景。
▍适用定位
● 中大幅面卷料:500×800 mm 印刷幅面,覆盖薄膜面板、标牌、装饰膜等较大图形产品;
● 中高精度套印:标配微米级电眼追色,升级 CCD 视觉定位可达 ±0.02 mm;
● 多色叠印:支持循环多次套印,自动捕捉上一层色标点,层层对准;
● 长烘道固化:45-100 m 回字形循环烘道,室温至180 ℃ 分区控温,满足银浆碳浆固化要求;
● 连续生产:整机一次上料完成全部工序,无需人工中途接料,节省搬运与等待时间。

图 1 卷对卷丝网印刷四大工段流程示意
二、 整机技术参数
下表参数依据横川崎官方技术文件整理,涵盖丝印主机、送料机、烤箱三大单元。不同配置版本的套印精度存在差异,具体以合同约定为准。
▍2.1 丝印主机参数
▍2.2 送料机参数
▍2.3 回字形循环烤箱参数

图 2 多层叠印结构与套印精度示意
三、 结构解析与功能亮点
▍3.1 印刷主机
● 伺服驱动系统:印刷机头运转与材料输送均由日本安川伺服电机配合台湾广用高精密减速机控制,多次印刷时通过德国 SICK 、日本神视微米级电子眼追踪,重复定位稳定,实现真正意义的点动点停;另有走脉冲与走总线两套控制系统,可按需求选择。
● 网版调节机构:X、Y 平面调节范围 ±10 mm,Z 向旋转轴调节 ±5°,网距高度调节 ±25 mm;先由网版对位电子眼自动粗对位,再通过千分尺做微调,机械锁紧保证长时间运行不松动;
● 机头导向与压力:双直线导轨配合四个滑块保证运行平面度与直线度;台湾亚德客气缸与精密电磁阀控制印刷压力,波动范围小,多色套印时压力一致性好;高精度可选用伺服压力,一致性更好。
● 真空吸附台板:印刷时开启真空吸气固定材料,防止薄膜在刮刀压力下产生位移;台面经防静电处理,降低静电吸附造成的背面拉伤;针对特殊材料可开启台面吹气功能,使材料悬浮便于印刷;
● 设定长度离网:按网版尺寸与油墨稠度设定离网距离,避免大面积底色或胶水印刷时粘网;
● 自动除尘辊:印刷前自动清除材料表面灰尘,清水擦拭即可重复使用,减少砂眼与印刷缺陷;
● 辊筒表面处理:所有接触材料的活动辊均经高精密圆磨抛光与电镀亮光处理,显著降低材料正反面的刮伤风险。
▍3.2 自动追色与套印
追色系统负责解决"材料送到位"与"网版对得上"两个独立问题。送料侧由微米级电眼检测色标点,实时修正累计误差;印刷侧由 CCD 视觉系统捕捉上一层已印图案的色标,自动完成 X、Y 方向微调,配合精密直线导轨导向实现多次套印。
● 循环次数可设定 1 – 9 次,伺服电机每次拉料后重复印刷动作;
● 二次及以上套印自动捕捉第一次印刷的色标点,确保层层精准定位;
● X、Y 方向前后左右均配千分尺微调,兼顾自动与手动补偿;
● 支持色标传感器与 CCD 视觉对位一键切换,适配不同材料与图形精度要求。
▍3.3 送料机
● 台湾品牌光电感应结合变频电机与变频器控制放卷,起步匀速、加速迅速,与印刷主机保持同步;
● 驱动材料辊采用包胶辊筒,避免对材料表面造成擦伤,可输送不同性质与厚薄规格的材料;
● 可根据需要加装自动收保护膜与自动撕保护膜装置,送料与撕膜一次完成。
▍3.4 回字形循环烤箱
● 采用回字形绕圈结构,外围进料、中间收卷,材料走向与热风循环方向相反形成对流,大幅加快油墨溶剂挥发,实现快速彻底干燥;
● 占地面积小而烘烤距离长,可按材料与油墨定制不同长度,并实现低温长时间烘烤,适合温度要求不高但需充分固化的产品;
● 机身夹层与门板均加装保温棉,减少热量流失,保证箱内温度均匀恒定;
● 四组加热区域独立控制,可单独或分区使用,有效节约电能;
● 高温工艺可选配金属辊筒包耐高温胶处理,避免辊筒吸热累积烫伤材料;
● 收料端配防倒拉夹料装置,换料时材料不会后退进箱内;收料侧安装风扇对材料表面降温,防止卷绕后内部余温导致材料变形;
● 光电感应配合变频电机调速收料,保证烘道收料速度与印刷速度一致。
▍3.5 控制系统与人机界面
全机操作通过台湾威伦触摸屏结合日本松下 PLC 程序控制,中英文双语界面可切换。界面按功能区划分为主画面、参数设定、左右检测、原点设定与异常恢复五个层级,常用参数均可直接点击修改并保存配方。
● 印刷原点与终点设定:机头移动到指定位置后按"设为原点 / 设为终点"即可完成行程定义;
● 速度独立调节:拉料速度、印刷速度、回墨速度分别可调,最大数值 100,印刷速度最高 2500 印次/时;
● 生产计数:设定值与实际值双显示,达到设定数量自动停机并提示;
● 异常预警:材料用完、色标损坏、印刷机头超限等情况以声光报警并自动停机,触摸屏同步显示停机原因与处理建议;
● 原点重设提醒:每次断电重启后必须先重新设定印刷原点与终点,界面会主动提示,防止误操作。
四、 行业应用
HCQ-520 依托 500×800 mm 幅面、45 -100m 长烘道与 ±0.02 mm 级套印能力,在以下细分领域已有成熟量产应用。
▍4.1 导电银浆线路印刷:FPC 柔性电路与薄膜开关
FPC 线路印刷是丝网印刷精度要求最高的场景之一。HCQ-520 搭配 CCD 视觉定位,可稳定完成银浆主线路、碳浆触点、绝缘油墨三层叠印。
● 基材:PET、PI、PC 薄膜,厚度 25 – 500 μm;
● 网版:精细线路推荐 325 – 400 目不锈钢丝网,张力 25 – 30 N/cm²;
● 油墨:高导银浆银含量 75% – 85%,固化条件 130 – 150 ℃ / 25 min;
● 刮板:聚氨酯刮刀硬度 75 – 85 肖氏 A,印刮角度 70° – 80°,压力 0.15 – 0.30 MPa;
● 工艺要点:角度每减小 5°,线宽约增加 2 – 5 μm;压力过大是导致柔性薄膜拉伸变形、破坏套印精度的首要原因。
▍4.2 智能标签:RFID / NFC 射频天线
RFID 与 NFC 标签的天线由导电银浆印刷成型,对线宽一致性与方阻均匀性要求极高。HCQ-520 的多次套印功能可保证多层天线与芯片焊盘的精准对位。
● 银浆粘度建议控制在 2000 – 3500 cP,使用前充分搅拌消除沉淀;
● 主固化区温度不低于 130 ℃,采用分段升温曲线,配合四探针方阻仪逐批验证;
● 天线线宽越细、频率越高,对套印精度与墨层均匀性的要求越严格,建议精度需求 ±0.05 mm 以内的订单优先选用本机型。
▍4.3 汽车座椅压力传感器(SBR)
SBR 汽车座椅压力传感器采用 PET 薄膜为基材,通过印刷导电银浆形成应变栅,对薄膜的平整度与烘烤热历史尤为敏感。
● 推荐固化温度 120 – 140 ℃(不超过 145 ℃),固化时间 20 – 30 分钟;
● 烘箱温度均匀性控制在 ±3 ℃ 以内,升温速率不高于 5 ℃/分钟;
● 高温固化后须自然冷却至 50 ℃ 以下再取出,急冷会导致薄膜永久变形翘曲;
● 全台面真空吸附可防止 50 – 125 μm 超薄基材在印刷压力下位移,将每印次定位重复误差控制在 0.02 mm 以内。
▍4.4 PTC 电热膜与地暖膜发热电路
发热体印刷对油墨黏度、膜厚均匀性与烘烤能量的匹配要求较高,HCQ-520 的长烘道可提供充分的固化行程。
● 发热电路通常需三层叠印(银浆发热层、碳浆引出层、绝缘保护层);
● 注意银浆电迁移问题:可在银浆线路表面增加碳浆遮盖层,抑制银离子迁移,提升高温高湿环境下的长期可靠性;
● PET 基材耐温上限约 150 ℃,温度设定须与基材与油墨同时匹配,避免基材收缩变形影响线路精度;
● 网版张力均匀度直接影响线宽一致性,制版后及每批次印刷前建议用张力计五点检测。
▍4.5 装饰与功能膜类
● IMD / IML 手机外壳:丝印后配合热压成型与冲切,实现模内装饰注塑;
● 转移膜 / 热升华膜 / 热转印膜:热转印版本机型可加装撕膜与收膜机构,送料与撕膜一次完成;
● 扩散膜(背光模组):印刷扩散油墨层替代传统扩散膜片,简化背光模组结构;
● 花纸、铝天花烫金纸、烟花纸:大花幅装饰材料,对幅面与烘干平整度要求高;
● 自行车 / 电动车 / 汽车贴花:曲面转印膜,柔性与耐弯折性能是核心。
▍4.6 防伪与标识类
● 镭射商标、防伪刮刮卡、不干胶标贴、铭牌标牌等卷材印刷;
● 此类产品通常涉及多色套印与局部功能区,可利用循环次数设定与离网功能实现一机完成。
五、 标准配置与主要配件
▍5.1 整机标准配置
▍5.2 主要配件品牌
▍5.3 可选配置
● 送料 / 收料纠偏装置与三点定位网版纠偏;
● CCD 高清视觉对位系统(透明基材精度可提升至 ±0.02 mm);
● UV 光固单元(三组灯管可单独或分组控制,配抽风排味);
● 自动撕保护膜与自动覆膜 / 覆合单元;
● 静电除尘与加湿机组;
● 多机联机控制接口(支持单机或多机台联机生产)。
▍5.4 安装条件与环境要求
六、 选型建议与服务承诺
▍6.1 同类机型对比
说明:幅面越大、精度要求越高,对烘道长度与承印结构的要求同步提升,选型时应在幅面、速度与精度三者之间做匹配,避免为用不到的配置付出成本。表中其余机型精度为标准配置区间,配置 CCD 视觉定位后精度可进一步提升。宽度1000mm以上的材料选用四柱式结构。
▍6.2 选型自查要点
● 幅面匹配:印刷图形最大外廓尺寸需小于 500×800 mm,卷料幅宽不超过 520 mm;
● 基材确认:材料厚度在 0.03 – 0.5 mm 区间,超薄 PET(< 30 μm)建议先打样验证;
● 精度需求:常规图案与色标可满足 0.03 mm;透明基材多层套印建议加配 CCD 视觉;
● 固化条件:银浆碳浆通常需 120 – 150 ℃ 烘烤能力,本机烤箱上限 180 ℃ 留有余量;
● 产量匹配:日产量十万级以上的连续订单,全自动卷对卷的投资回报周期最短。
▍6.3 服务承诺
● 所有出厂设备免费安装、调试与技术培训,直至客户具备独立操作能力;
● 安装调试完成后免费保修一年(人为故意损坏除外),提供终身维护服务;
● 欢迎携带材料样品到厂试印,实地验证印刷效果与套印精度。
上一篇 :0.1mm/0.05mm/0.025mm,全自动卷对卷丝印机精度选型指南
下一篇:返回列表
相关新闻
- 横川崎HCQ-520全自动卷对卷丝印机 2026-10-15
- 0.1mm/0.05mm/0.025mm,全自动卷对卷 2026-09-24
- 同样是卷对卷丝印机,为什么你的 PTC 2026-09-22
- 深度好文,全自动卷对卷丝印机究竟 2026-09-10
- 柔性电子时代,稳定印出一致方阻,横川 2026-09-09
- 柔性传感器印刷,横川崎卷对卷全自 2026-09-08
- 卷料丝印选型指南:全自动卷对卷丝印 2026-09-07
- PET/PVC卷料标签标识丝印,横川崎 2026-09-04
- 横川崎 HCQ‑320 卷对卷丝印机|功能 2026-09-02
- 告别人工跑台丝印!横川崎 HCQ 全自 2026-09-01