大面积卷材印刷选什么设备?横川崎四柱全自动卷对卷丝印机可定制
分类:技术资讯 发布:横川崎 浏览:0
横川崎大面积四柱式全自动卷对卷丝印机
宽幅不是放大版:跨过 800mm 以后,结构决定精度的起点
深圳市横川崎精密机械有限公司 · 技术专论
一、幅宽越过 800mm,误差开始“增生”而不是“累加”
多数人买设备时把幅宽当成线性指标:320mm 扩到 1000mm,印刷面积翻十倍,套印误差似乎就该按十倍放大。真实情况并非如此——幅宽越过某个临界点后,误差会开始自身加速。原因是印刷误差的三个源头,即机架受载后的弹性变形、台板在印压力下的挠曲、基材在张力下的伸缩与打滑,网纱在绷网后的回弹力均匀性,在窄幅设备上都可忽略;幅宽翻倍后每项都被放大,而新台面更长、材料更长,一卷料的走料误差会持续叠加到末端。宽幅设备的精度难点不在测量仪表上,而在机器的动态结构里。也正因为如此,横川崎把 800mm 以上宽度的卷装材料单独立项,做成四柱式大面积机型,而不是把窄幅机简单拉长。

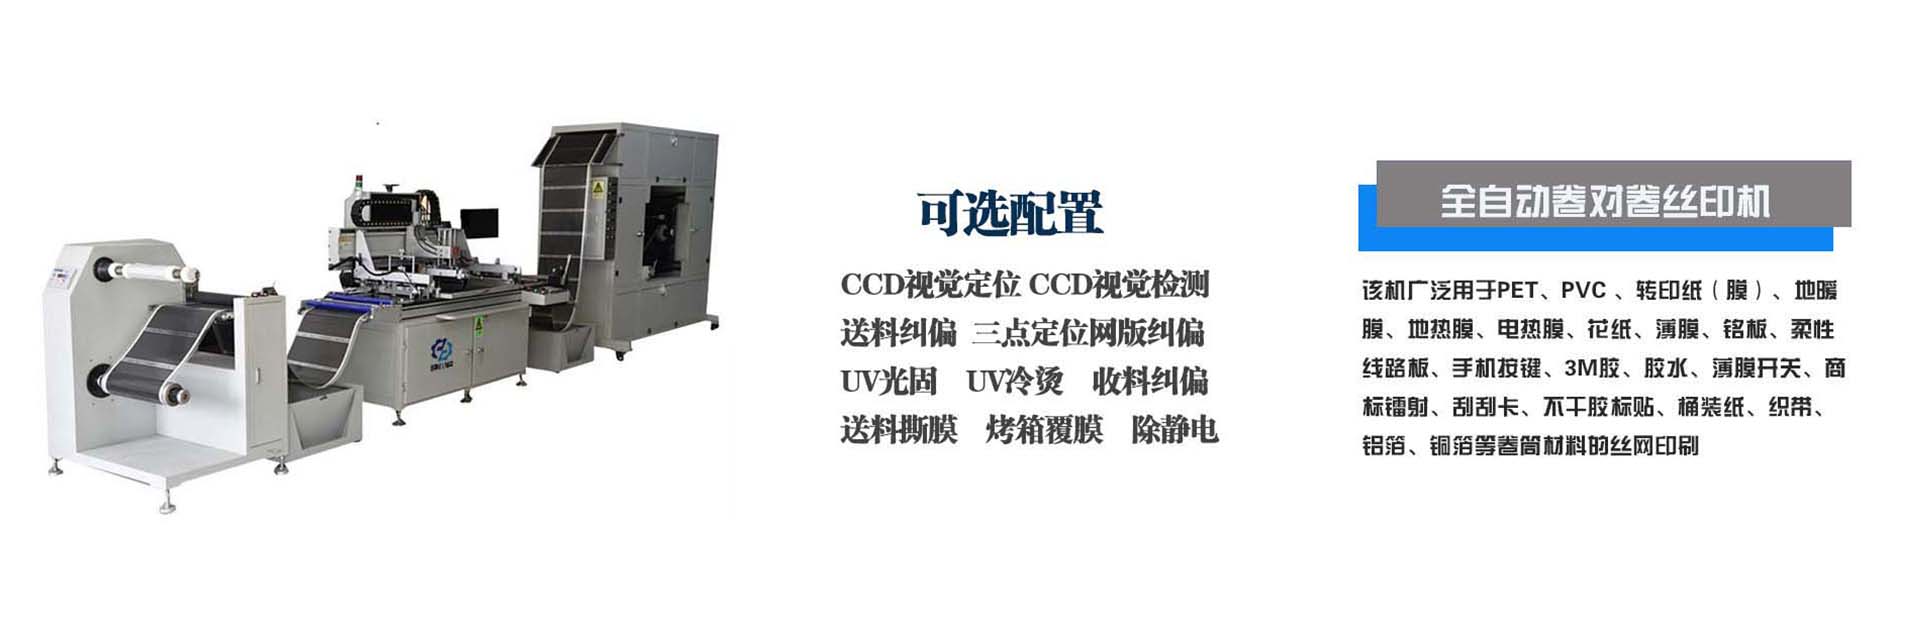
横川崎四柱式大面积卷对卷丝印机整线(左至右:放料机—印刷主机—回字形烘箱,图片来源:横川崎官网)
以官网 HCQ-1010 为例,这台四柱式全自动卷对卷丝印机主要适用于 800mm 以上幅宽的卷装材料:最大印刷面积 1000×1000mm²,最大网框面积 1300×1450mm²,台板尺寸 1100×1200mm²,最大进料宽度 1020mm,材料放/收卷径 600mm,材料卷芯 75mm,印刷速度 0~900 次/小时,工作气压 4~8kg/cm²,电压/功率 380V/28kW,整机重量约 2200kg。
二、四柱龙门:宽幅机架的力学账
评估宽幅丝印机,很多人先看印刷速度和最大印刷面积。但对四柱式机型而言,真正决定套印成败的是立柱垂直度与台板平面度。行业对高精度机型的基本要求是:立柱垂直度偏差控制在 ±0.02mm 以内,台板平面度达到 ±0.01mm/300mm。放到 1100×1200mm 的台面上,两个相隔最远的台板角之间高差可能达到 0.05mm 量级。而印压力在波动、油墨黏度随温度与批次变化、材料在吸附与吹气切换时有微小弹跳,这些动态因素叠加在静态平面度误差之上,就是套印漂移的开始。
这正是四柱式与单臂式的分水岭。双柱机架在 1200×1500mm 级网版下,启停惯性容易让台面前倾后仰,导致套印误差放大 2~3 倍;四柱结构通过力矩平衡抑制该现象,行业实测显示,连续作业 3000 次后的平均偏移量仅为双柱机型的 38%。四根立柱把刮印反力分散到四角,等于用结构本身抵消力矩。横川崎这台机器的机头轨道采用双边双直线导轨和四个滑块,保证印刷机头在 1000mm 幅宽的横梁上保持平面度和直线度;印刷压力由台湾亚德客气缸和精密电磁阀或伺服控制;网框先做 X、Y、Z 三轴粗调,再通过千分表做显微级微调锁紧,X/Y 调节范围 ±10mm,网距高度调节范围 ±25mm。

整线结构:自动送料机—印刷主机—回型烤箱(图片来源:横川崎官网)
送料机以台湾品牌光电感应结合变频电机控制放卷,起步匀速、加速迅速,与印刷主机同步;驱动材料辊为包胶辊筒,避免擦伤,并可加装自动收保护膜装置。主机所有接触材料的活动辊均经过高精密圆磨抛光和电镀亮光处理,极大减少对材料正反面的刮伤——这根辊子的细节在窄幅机上无关紧要,在宽幅高速走料时却直接决定材料表面品质。
三、三档配置的分水岭,不在精度数字本身
普通款、进阶款、高配款,最容易被简化成一句“精度不同”。但把这三档当成三档精度去买,是选型时最常见的误判。它们真正的差别在于用什么方式消除套印误差。
普通款解决的是“能不能对得上”。电眼追色是在材料上打色标点,传感器读到色标后伺服立即拉料停止,网臂通过千分表人工微调,套印精度稳定在 0.1mm 以内。对大幅广告布、车贴、花纸这类精度要求宽松的产品,0.1mm 已经够用,而且手动微调在换产调机时反而更灵活。进阶款解决的是“换一次不用再调”。上置 CCD 高清单镜头一次成像追图,自动对版网臂在每次印刷前完成对位,套印精度 0.05mm,厚薄材料通用、透明与不透明材料都能印,是宽幅装饰印刷、家电面板膜、薄膜开关类产品的性价比平衡点。
高配款解决的是“材料自己在动”。下置 CCD 高清双镜头配合 UVW 自动对位平台,套印精度 0.025mm,也就是 25 微米,这已不是普通印刷范畴,而是功能性线路层的门槛。必须特别说明:高精度丝印只适合透明材料——下置镜头要透过材料才能拍到网版图形与标记,透明材料让光线完整通过,不透明材料则遮挡视线,视觉算法拿不到有效特征。这不是设备缺陷,而是材料光学特性给的门槛,选型时必须提前确认。
三档之间的差价,买到的是不同的容错能力:0.1mm 是“师傅能调”,0.05mm 是“换卷不用重新对”,0.025mm 是“材料在动也能对回去”。但高精度档位也换来了更严的要求——基材张力一致性、车间温湿度控制、除尘与静电管理,都得跟上。
四、两种承印结构
真空吸附式适合塑料薄膜印刷。印刷台板上分布吸孔,印刷时抽真空把薄膜吸附固定,防止材料在高速走料中被刮刀气流掀动。台板吸风力大小可按材料薄厚调节,并配有台面吹气功能,遇到特殊材料时可让材料悬浮于台面之上再印刷。传送式适合布料、透气材料印刷。台板改为输送辊结构,材料靠贴紧传送带前进。布料、无纺布、透气膜这类材料本身透气,真空吸附无法形成有效负压,只能靠传送带承载。
这里有一条必须记住的红线:高配款不可用于传送式结构。
原因是下置 CCD 高清双镜头必须透过材料成像,而传送式结构下材料由传送带承托、处于不透明运动状态,镜头无法透过传送带识别,与透气材料用的吸气式是两条互不兼容的技术路径,必须在选型阶段就确定,而不是买回来再改造。

适配透气布料等卷材的传送式全自动丝印机产线(图片来源:横川崎官网)
五、宽幅产线的节拍瓶颈,往往在烘箱不在印头
一个容易被低估的事实:宽幅机型的产能天花板,很多时候由烘干段决定,而不是由印刷速度决定。薄膜类卷材的涂布量通常在 8~15μm 量级,墨层薄、干燥窗口窄,溶剂挥发不彻底会残留气味、影响附着力;烘得过度又会带走基材表面处理层或造成薄膜收缩变形。宽幅设备一次通过的油墨量是窄幅的数倍,烘干段就从辅助工序变成了决定良率的工序。横川崎这台机器的烤箱采用回字形绕圈凉挂式结构,材料从外圈往内圈走中间收卷,走向刚好跟热风循环方向相反形成一个对流,可快速使油墨溶剂挥发。箱内温度室温至 130-180℃ 可调,温控表自动控温;加热区域单独控制,可分区域使用节约电能;机身夹层和门板加装保温棉,四面配加热区域与循环风机;收料前设风扇对材料表面降温,防止收卷后内部温度过高而变形。
六、宽幅工况下的其他工程细节
设定长度离网功能可根据网版大小和油墨稀浓程度设定离网距离,防止材料粘网。宽幅网版离网瞬间的墨膜拉伸距离远大于窄幅,粘网造成的拉丝与掉版一旦发生,就是整幅面的报废。自动除尘辊可清除材料表面灰尘,用清水擦拭即可重复使用——宽幅单幅面积是窄幅的十倍,静电吸附的灰尘总量也高一个量级。多次套色采用高精密色标传感器追色,二次以上套色可自动捕捉第一次印刷的色标点。宽幅产品即便只印两色,套印误差也会被放大到肉眼可见的程度。
机器操作通过触摸屏结合PLC 控制,配套自动预警装置,材料印完、达到设定印刷数值或出现故障时以声光提示并自动停机,触摸屏同步显示停机原因及解决方案;机身采用静电喷涂烤漆耐溶剂不掉漆,工作台采用不锈钢材质防倾倒。
结语:把精度、承印结构、干燥能力放在一起算账
宽幅四柱式全自动卷对卷丝印机的选型,本质上是在三个维度上做取舍:精度档位对应产品附加值,承印结构对应材料物理特性,烘箱长度与温区对应油墨体系与产能预期。如果图案精度要求在 0.1mm 以内、且涉及厚薄混合材料与不透明材料,普通款已经够用;如果需要多色套印且希望换产免频繁调机,进阶款是更合理的选择;如果产品涉及功能性线路、透明基材、且材料本身容易形变,高配款带来的 25 微米精度才真正物有所值——但必须同步确认材料为透明材质。
深圳市横川崎精密机械有限公司专注丝印设备制造二十余年,四柱式大面积卷对卷丝印机覆盖 320mm 至 1000mm 以上幅宽,可根据客户要求特殊定做,能根据不同材料和油墨制作不同长度的烤箱,亦可实现低温长时间烘烤。建议客户在打样阶段就把自己的材料样品带上厂,用自己的油墨体系跑一次完整试机——宽幅设备的真实表现,只有在真实材料上才测得出来。
(本文素材来源于网络公开资料,若有侵权,请联系删除)
下一篇:返回列表
相关新闻
- 大面积卷材印刷选什么设备?横川崎四 2026-10-20
- 横川崎HCQ-520全自动卷对卷丝印机 2026-10-15
- 0.1mm/0.05mm/0.025mm,全自动卷对卷 2026-09-24
- 同样是卷对卷丝印机,为什么你的 PTC 2026-09-22
- 深度好文,全自动卷对卷丝印机究竟 2026-09-10
- 柔性电子时代,稳定印出一致方阻,横川 2026-09-09
- 柔性传感器印刷,横川崎卷对卷全自 2026-09-08
- 卷料丝印选型指南:全自动卷对卷丝印 2026-09-07
- PET/PVC卷料标签标识丝印,横川崎 2026-09-04
- 横川崎 HCQ‑320 卷对卷丝印机|功能 2026-09-02